Artykuł sponsorowany
Jak projekt apertur pod QFN, LGA i drobny rastr wpływa na oddawanie pasty
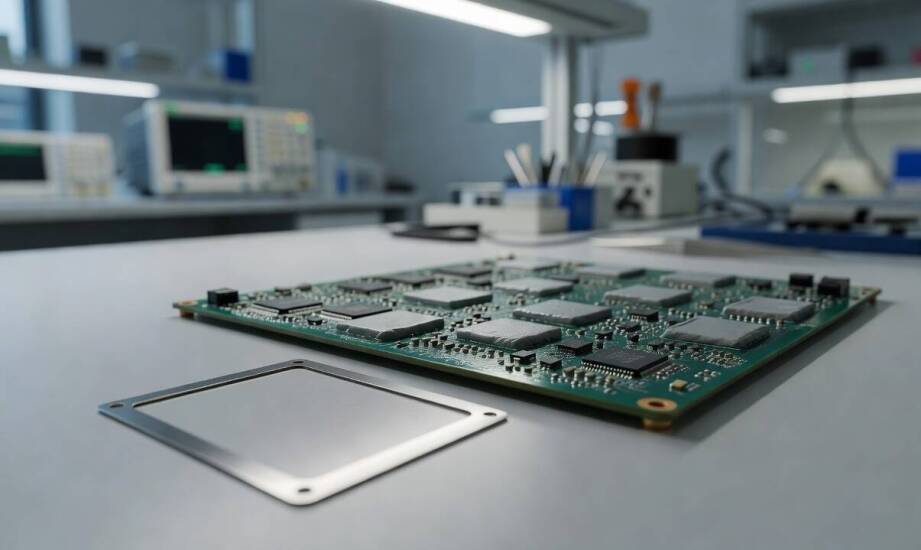
Przy miniaturyzacji komponentów SMT ta sama pasta lutownicza potrafi zachowywać się skrajnie różnie w zależności od przygotowanego narzędzia. Główną przyczyną takich odchyleń bywa projekt apertur, który nie został precyzyjnie dopasowany do geometrii konkretnej obudowy elektronicznej. Niewłaściwy wymiar wycięcia prowadzi bezpośrednio do poważnych problemów na linii produkcyjnej. Powstają wtedy zwarcia między sąsiednimi wyprowadzeniami, widoczne są niedobory spoiwa na padach, a cała zmontowana płytka wymaga kosztownych poprawek. Prawidłowe projektowanie wymaga ścisłego powiązania rozmiaru otworu w blasze z docelową ilością materiału, jakiego potrzebuje dany komponent do utworzenia trwałego połączenia elektrycznego.
Układy elektroniczne wrażliwe na rozrzut pasty lutowniczej
Nowoczesne komponenty o dużej gęstości wyprowadzeń należą do najbardziej wrażliwych na najmniejsze odchylenia w objętości pasty lutowniczej. Zdecydowanie wyróżniają się w tej grupie układy QFN, które posiadają delikatne peryferyjne pady sygnałowe oraz rozległy, centralny pad termiczny. Według standardów takich jak norma IPC-7093A, dla tych elementów optymalny jest startowy projekt w proporcji 1:1, który następnie poddaje się korekcie wynoszącej około 10 procent. Taka elastyczność obliczeniowa pozwala zmniejszyć ryzyko powstawania bocznych mostków lutowniczych. Centralny pad termiczny bezwzględnie wymaga segmentacji na mniejsze sekcje. Zalecane pokrycie tego obszaru wynosi od 50 do 80 procent powierzchni docelowej. Zastosowanie podziału wycięcia zapobiega tworzeniu się pustek powietrznych i unoszeniu obudowy w piecu rozpływowym, co mogłoby całkowicie zniszczyć parametry termiczne układu.
Równie wymagające pod kątem projektowym są obudowy LGA oraz drobnorastrowe układy BGA. Charakteryzują się one małymi polami lutowniczymi o bardzo wysokim zagęszczeniu, gdzie brakuje miejsca na jakiekolwiek błędy w transferze spoiwa. Nawet najmniejsze odchylenie w objętości materiału osłabia połączenia ukryte pod obudową, uniemożliwiając późniejszą inspekcję optyczną. Miniaturowe elementy bierne typu 01005, których fizyczne wymiary wynoszą zaledwie 0,25 na 0,125 mm, narzucają stosowanie najcieńszych blach. Proces ich montażu wymaga precyzyjnego doboru ziarna spoiwa, najczęściej opierając się na pastach typu 4 lub nowszych generacjach. Aby zachować prawidłowe uwalnianie materiału w takich mikroskali, wskaźnik area ratio musi wynosić co najmniej 0,66.
Decyzje projektowe bezpośrednio wpływają na ostateczną stabilność procesu druku. Skuteczne i sprawdzone techniki obejmują celową redukcję otworu, delikatne zaokrąglanie ostrych naroży oraz konsekwentne rozdzielanie bardzo dużych padów na mniejsze obszary. Wprowadzenie łagodnych krawędzi zmniejsza zjawisko zakleszczania się pasty w rogach apertury, co zdecydowanie ułatwia płynny transfer materiału nawet przy granicznych wartościach powierzchni. Rozległe obszary miedziane dzieli się na siatkę mniejszych wycięć z zachowaniem wąskich mostków. Taka struktura ułatwia swobodne odgazowanie topnika podczas fazy podgrzewania.
Wpływ parametrów obróbki i odpowiedniego przygotowania danych
Precyzyjne i jednoznaczne przygotowanie danych produkcyjnych stanowi absolutną podstawę poprawnego wykonania fizycznego narzędzia. Dokumentacja przekazywana do zakładu powinna zawierać czytelne opisy poszczególnych warstw, wyraźne oznaczenia wprowadzonych zmian oraz dodatkową tabelę z docelowymi wymiarami apertur po modyfikacjach. Bez takich kompleksowych informacji operator maszyny wycinającej nie ma pewności, czy nietypowe kształty wynikają z celowej intencji inżyniera, czy też stanowią błąd eksportu oprogramowania CAD. Kompletny pakiet danych zapobiega opóźnieniom i minimalizuje ryzyko wyprodukowania wadliwego narzędzia.
Jeden uniwersalny projekt wycięć niezwykle rzadko sprawdza się na wysoce zintegrowanych obwodach drukowanych. Gdy laminat zawiera strefy o bardzo zróżnicowanym zapotrzebowaniu na pastę, specjaliści sięgają po warianty kształtów lub odpowiednio dobrane grubości. Różne obszary robocze wymagają odrębnych parametrów redukcji blachy i objętości materiału. W takich sytuacjach szablony schodkowe pozwalają zbalansować proces nakładania spoiwa na dużych i małych padach zlokalizowanych w bliskim sąsiedztwie.
Precyzyjny projekt komputerowy stanowi zaledwie połowę sukcesu, ponieważ docelowa geometria apertury musi zostać odwzorowana w metalu z mikrometryczną dokładnością. Stabilność krawędzi odgrywa tutaj decydującą rolę dla całego procesu montażu. Wykonywane stalowe szablony laserowe wyróżniają się profilami wycięć, w których gładkie ściany o stożkowym kształcie naturalnie wspomagają uwalnianie pasty lutowniczej.
W procesach obróbki realizowanych przez firmę KOMA LASER SMT cięcie laserowe ukierunkowane jest na utrzymanie maksymalnej powtarzalności wymiarowej dla układów wysokiej gęstości. Odpowiednio dobrane parametry wycinania zapewniają bezpośrednie przełożenie założeń z wirtualnego pliku na fizyczną precyzję ostatecznego narzędzia produkcyjnego.
Ostateczna jakość nadruku na zaawansowanych obwodach drukowanych wymaga pełnej harmonii pomiędzy kilkoma niezależnymi czynnikami. Geometria apertur musi ściśle odpowiadać specyfice lutowanego komponentu, przekazane dane wejściowe nie mogą pozostawiać miejsca na domysły, a sam proces cięcia wymaga najwyższej stabilności maszyny. Takie połączone podejście pozwala ostatecznie wyeliminować przestoje na linii montażowej i utrzymać wskaźniki jakości na oczekiwanym poziomie w perspektywie długoterminowej produkcji.
Kategorie artykułów
Polecane artykuły

Osłony maszyn – jak zapewnić bezpieczeństwo i trwałość konstrukcji?

Typowe objawy awarii pompy hydroforowej i kiedy wystarczy diagnoza na miejscu

Dlaczego warto skorzystać z wypożyczalni przyczep w mazowieckim?
